10月23日,A3网站刊出深视智能SR9520的介绍。厂商现行产品页列出三个数字:最高每秒67000条轮廓、每条4096个X向点、Z向重复性0.1微米。到了高速产线,买方得先定最小待检缺陷宽度和可接受的漏检率,再用同一曝光、视野及反光工件测试采样、测量和检出表现。三个标称值各有测试口径;把它们合成“67kHz下以0.1微米精度看清所有缺陷”,会跳过现场验收。
参数表与整线检出率之间
厂商产品页列出18毫米基准距离、3.3毫米Z量程、8.5毫米基准位置X向宽度、405纳米激光、3B级激光类别、10毫瓦输出、X向数据间隔3微米及X向重复性1.2微米。单条4096点描述横向采样,67kHz描述取线速率,Z向0.1微米描述重复测量高度的离散程度。现场缺陷识别率需要另测;测量误差还受标定、线性和使用中漂移影响。产品页的Z向线性度为满量程±0.02%,以3.3毫米满量程换算约±0.66微米。这只是规格换算,具体高度点仍须用基准仪器校准。[1]
基准距离处横向覆盖8.5毫米,近端8.2毫米、远端8.8毫米。用于宽卷材时,须考虑多头拼接或工件相对运动;验收图标出拼接重叠、坐标转换和盲区。设备离工件的参考距离为18毫米,现场护罩、张力辊与工件翘曲须一起算安装空间。
在线采样与执行时延
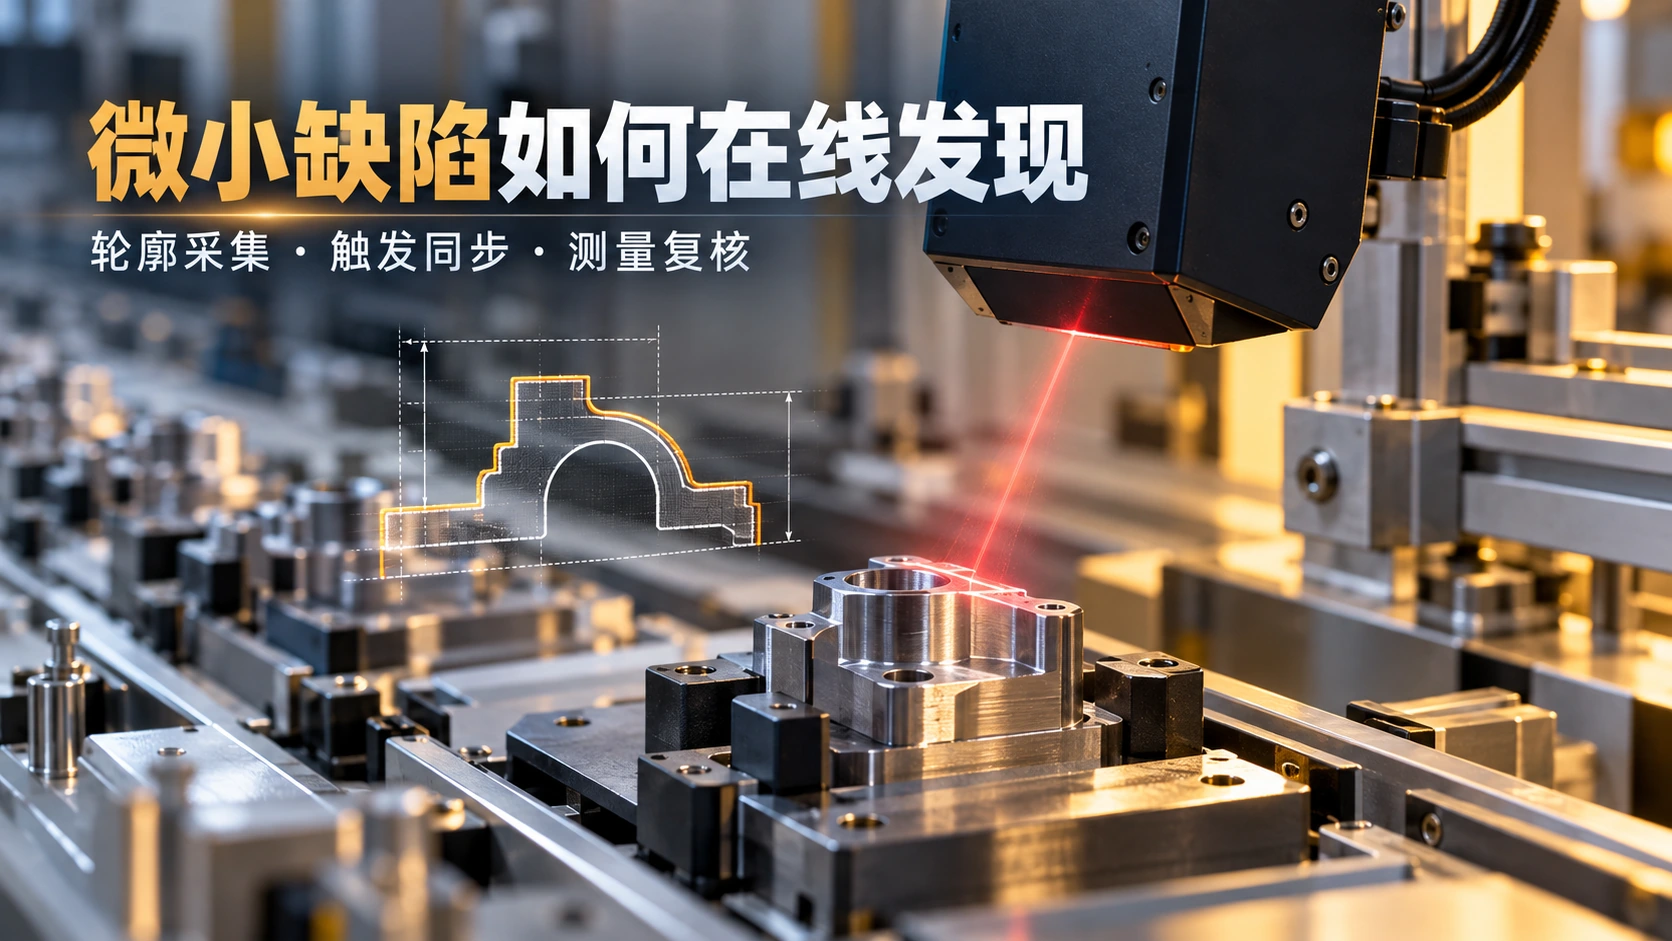
线激光投射到工件,摄像部分观察光条位置,借三角测量还原表面轮廓。工件或传感器沿另一方向移动,多条轮廓组成面。以每秒1米走料、实际取线67kHz估算,纵向约15微米一线;若实际只能取10kHz,间距约100微米。估算尚未计入编码器误差、运动模糊、丢线和多次曝光,窄于间距的划痕需要单独试验检出率。划痕方向也影响采样:与扫描线平行的短缺陷和垂直的长缺陷,落入网格的机会不同。产线速度波动会改变固定频率触发的纵向点距。可用编码器按位移触发,或把瞬时速度与时间戳同步写入数据,核算每件实际覆盖率。
每轮廓4096个高度值乘最高67000条,理论每秒约2.74亿高度采样值;仅按每值2字节粗算已超过0.5GB/s,还未计入亮度图、坐标和协议开销。产品页列出千兆网口,但未说明4096点、峰值频率及全部曝光和处理配置能否同时持续输出。[1] 采购时请厂商按工作模式给出有效点数、接口与持续输出率。连续运行一班,把外部编码器累计位移与收到的轮廓序号对齐,统计丢线位置;峰值节拍、异常停机重启也要留记录。
算法部署也会改变节拍。若只在传感器端输出阈值结果,应问原始高度图能否抽样留存,以便追查误判;若把全量点云送工控机,要给预处理、拼接、目标定位、判废与PLC响应分别规定最大时延。工件走过扫描区之后,剔除机构通常还需等它抵达下游工位。误差账里少了一个输送距离或编码器复位,正确识别也会踢错件。
以电池极片的激光切缝为例,要测缝深与缝宽是否落入工艺窗口。405纳米蓝紫光可能改善某些表面的成像;反光箔材、涂层边缘和污染物仍可能使信号退化。在实际卷材速度下随机抽取不同批次、颜色、表面状态的样本,纳入临近公差边缘的好件和人为制备的坏件。缺陷真值由经校准的离线仪器与盲标人员确定,再与待验设备结果逐件对照,统计漏掉的细缝。刮痕、台阶、涂布边界按几何特征分组,另用标准块核查测量偏差。
产品页标注405纳米、3B级、10毫瓦。检测头装进机柜后,安装验收应核对遮光、误入光路防护、检修联锁与警示方式。现场配线为24V直流供电,通讯列出RS-232和100/1000Base-T以太网;与MES或质量追溯系统的对接须另查接口及现场联调记录。[1]
测量与判废分开验收:先量被测几何量在生产速度下的偏差和漂移,再统计分类逻辑的误报、漏报。NIST的量具R&R指南区分重复性、再现性、稳定性、分辨率、线性和漂移;其不确定度章节也讨论随时间变化的误差。[2][5] SR9520的交付记录可分列与基准仪器的偏差、重复测同一件的波动,以及算法混淆矩阵,按班次和换卷前后留档。
验收分两套样本:带已知台阶和缝宽的标准件,用于测高度、宽度偏差及预热后的漂移;正常生产收集的真实件,由人工与离线仪器联合标注,按材质、缺陷类型分别报告精确率和召回率。样本数量与判废阈值由产线风险确定,关键安全缺陷的漏检代价高于误报。
发布时间与精度口径
深视智能2025年的电池应用文章已提及SR9520,2026年9月的台湾半导体展介绍写明双头SR9520检测BGA。[3][4] 10月23日是A3设备介绍的刊登日。
厂商2025年极片切缝文章写SR9520的Z向重复性为0.3微米,现行产品页写0.1微米;现有网页未解释测试条件、配置或版本差异。2026年9月展会材料写X向数据间隔2微米,现行产品页为3微米,原因同样待确认。[1][3][4] 招标时请厂商按同一序列号、曝光、测量距离及标定方法提供实测记录,确定采购协议采用哪组口径。
用盲测与日志验收
先确定缺陷尺寸、最低检出要求和产线节拍,再用独立标注的样本做一班连续盲测,并跨班次复测。把相机与编码器时间戳、PLC剔除信号、次品实物编号对齐;换卷、异常启停、窗口沾污及清洁后的恢复阶段各留偏差记录。维护人员核实温度波动和振动是否使设备退出高频模式,并在验收表写清谁清洁镜头、重新标定耗时,以及报警后停线还是人工抽检。最后按真实节拍下的关键缺陷漏检和误剔成本,决定所需线频。
盲测文件记录生产批次、工件朝向、污染状态、传感器参数版本、标定日期、编码器曲线、原始数据索引及剔除动作。原始点云可按风险抽样留存,但争议件须能定位。自动判定与人工复判有分歧时,用预先约定的离线方法裁决。投资回报账列入误剔导致的报废或复检人工,以及清洁和维护停机。
极片切缝要量微小几何尺寸,BGA焊点还面临遮挡和多角度表面。深视智能9月材料提到双头方案;焊点覆盖率仍取决于双头夹角、拼接误差与工件位置。[4] 先在稳定、易离线复核的工序测通;换材料或封装规格时,另跑最差工况样本。
半导体封装选型先画检测点几何草图:基板边缘的前排焊球可能挡住斜视传感器对后排的视线。验收时让每排焊点接受两路相机测量,标出仅一侧可见的区域,核对重叠区高度差。封装板弯曲时,还须约定用整板基准平面还是局部区域计算高度,并对齐下游焊接或贴装工艺的判定规则。
动力电池极片卷材受张力和摆动影响,沿幅宽边缘的切缝可能偏离8.5毫米视野中央。先测横向偏摆,再定导向机构或视野余量。窄而高的毛刺与涂层边缘原有台阶容易混淆,缺陷库应区分正常工艺纹理、边缘起伏与影响下游装配的缺陷。洁净室兼容性、飞尘粘附和清洁频率须现场核实;产品页的工作温度0至50摄氏度只给出温度范围,粉尘条件下的重复性另需实测。[1]
技术协议用一页表格列出被测几何量、公差和最小缺陷尺寸;工件速度、反光程度与工作距离;曝光、线频、有效点数、网络输出及连续运行时长;基准仪器结论与误判代价。最高67kHz须附触发条件和输出格式,作为双方复核的测试条件。
协议条件确定后,在实际工装、来料和剔除装置上保存复测记录。设备参数接入质量系统时冻结软件版本;每次算法或阈值变更与前后混淆矩阵一起存档,争议件才能按当时的判定条件复盘。
最差工况试验在安全规程允许的最高线速下进行,选最亮和最暗的合格批次,记录昼夜温度、换卷后传感器位置和表面污染。预先放入可追溯的已知缺陷件及临界好件,向正常操作员隐藏编号。试验结束锁定数据,再复核漏检、误剔;若要调整阈值,另取样本复测。
SR9520采集轮廓,软件判定几何越界,PLC在下游剔除对应工件。验收日志分别记录测量偏差、标签争议、执行器错位及各环节延迟,出了错才能定位到具体环节。持续输出能力以实际节拍的测试记录为准。
资料:[1] https://www.sincevision.com/industrial-sensors/3d-laser-profilers/sr-series/sr9000/sr9520;[2] https://www.itl.nist.gov/div898/handbook/mpc/section4/mpc4.htm;[3] https://www.sincevision.com/news/industry-insights/128;[4] https://www.sincevision.com/news/event-exhibition/semicon-taiwan-2026-industrial-sensors-for-semiconductor;[5] https://www.itl.nist.gov/div898/handbook/mpc/section4/mpc46.htm;A3报道URL:https://www.automate.org/vision/news/sincevisions-new-sr9520-3d-laser-profiler-brings-67khz-micro-inspection-to-the-factory-floor 。